前言
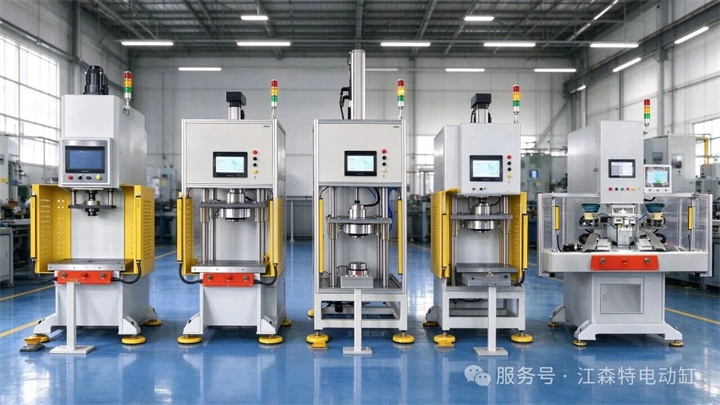
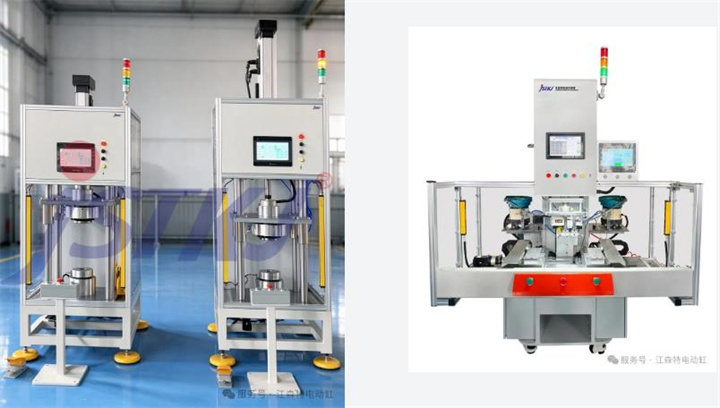
在非标自动化与批量装配产线中,伺服压机以伺服电机为动力、经丝杠机构传动,凭借出力与位置可控、过程曲线可追溯、节能低噪等优势,正逐步替代传统液压压机和气动压床,广泛应用于汽车零部件、电子制造、医疗器械等对一致性要求高的产线。
但在实际项目中,选型不当往往导致推力不足、压装精度不达标、节拍与产线不匹配,甚至设备交付后才发现工艺做不了,返工代价极高。多数问题并非设备本身不佳,而是选型时没把工况翻译成参数。
结合江森特产品的研发应用经验,本文从五大板块出发,系统讲清伺服压机的选型逻辑。
力与行程
01 负载
判断
负载是选型第一参数,先算后选,别一上来报吨位。
选型依据
压装负载不能直接取工件的理论变形力。实际工况需叠加材料变形抗力、导向摩擦、模具阻力,并计入毛刺波动、轻微偏载等不确定因素,因此工程上常乘1.3~1.5倍安全系数。
负载大小直接决定丝杠规格与机架刚性,是整机承载能力的决定性输入。
选型建议
向厂家报出的应是“理论压装力×安全系数”后的目标压装力,而非工件理论力;并使目标压装力落在设备量程的10%-90%区间,避免长期满负荷运行导致丝杠与机架疲劳。
示例:轴承套理论压装力20KN,计入毛刺与偏载后,建议按30KN级别选型。
02 速度
判断
速度越低,精度越高,但节拍越慢,要按目标节拍取平衡。
选型依据
伺服压机工作循环通常分为快进、探测、压装、保压、返回五个阶段。速度越低,位置控制分辨率越高,但节拍相应延长,二者需要做工程权衡。
选型建议
依据目标节拍反推速度要求,向厂家明确各阶段速度与行程要求,避免只看最大快进速度选型。
03 行程
判断
行程须同时覆盖上料空间、压装深度、模具高度与安全余量。
选型依据
行程需同时覆盖上料空间、压装深度、模具高度与安全余量,任一环节估计不足都会导致压头到位后无法正常装卸。
选型建议
按压深再多放10%-20%、开口高度预留20-50mm核定行程,宁大勿顶格,避免选用时勉强、使用时受限。
精度与闭环
04 位移精度
判断
位移精度只反映“压头能否重复到达同一位置”,常见±0.01mm量级。
选型依据
位移精度指压头位置的重复定位能力,是伺服压机的基本控制指标,但仅反映位置一致性,不直接代表压装质量。
选型建议
精密压装以位移精度做初筛,但须与压装精度、闭环方式一并确认,不能只看位移一项。
05 压装精度
判断
位移精度不等于压装精度,精密压装须明确闭环方式。
选型依据
压装精度是压装结果的综合体现,还受压力闭环、机架变形、工件一致性的共同影响。
位移闭环仅约束位置,压力-位移双闭环同时约束“位置与出力”,对软性、弹性件更有利,可避免仅按位置压装造成的压伤。
选型建议
精密压装(轴承、衬套类)优先确认是否采用压力-位移双闭环;有质量追溯需求的产线,应要求压力-位移曲线实时采集、在线NG判定,曲线采样率常见于1000次/秒量级。
保压工艺
06 保压
判断
先确认工艺是否需要保压,不要默认有这个功能。
选型依据
热固、粘接、弹性件压入等工艺,通常存在保压需求。没有这类工艺,则不需要保压。
选型建议
下单前逐项确认三点——是否需要保压、保压时长、保压期间允许的力值波动范围;未提前确认的,交付后改造保压功能的成本较高。
07 保压时长与波动
判断
保压时长与允许的力值波动,直接影响控制系统配置与整机成本。
选型依据
保压时间从几秒到几十秒不等。时间越长、力值波动要求越严,对伺服驱动和压力闭环的要求越高,成本也越高。
选型建议
明确保压时长与保压期间允许的力值波动范围,按工艺实际需要取合理值,避免为用不到的指标买单。
系统集成
08 控制与通讯
判断
单机与产线的控制架构不同,应先明确设备定位再选型。
选型依据
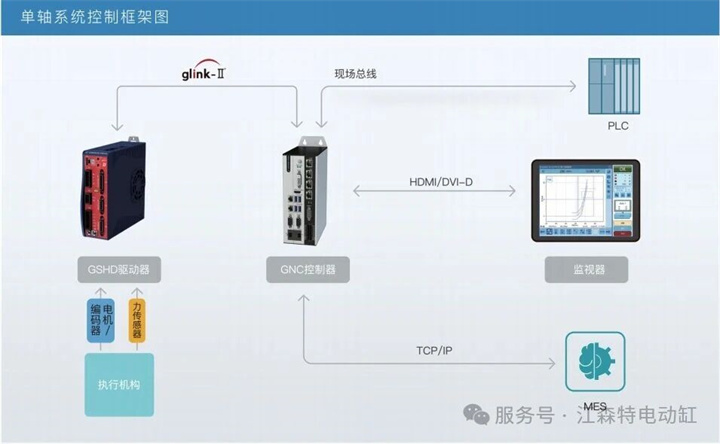
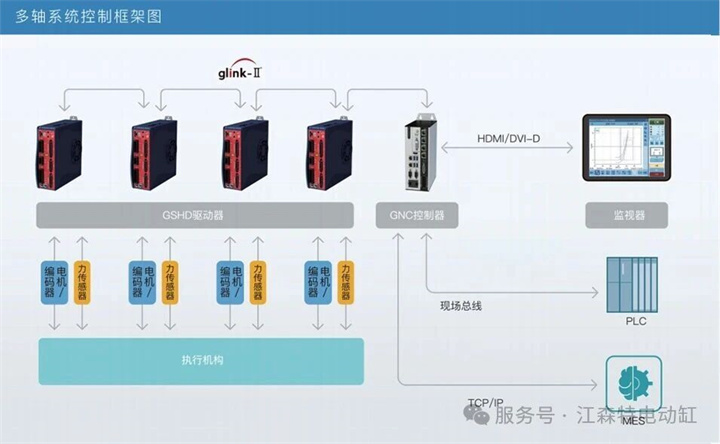
单机应用以HMI参数设定即可满足;接入产线则需与PLC、上下料机器人建立总线通讯,并视需要对接MES进行数据留存与追溯。
控制架构一旦定型,后期改造涉及硬件与软件双重调整,成本较高。
单轴系统控制框架图
多轴系统控制框架图
选型建议
下单前逐项确认三点——是否需要保压、保压时长、保压期间允许的力值波动范围;未提前确认的,交付后改造保压功能的成本较高。
结构与平台
09 机型结构
判断
精度优先选三板四柱,大件大行程选两板四柱。
选型依据
三板四柱的中板导向精度高、抗偏载强,利于保证压装同轴度;两板四柱结构简单、开口大、成本低,但导向精度相对宽松。
选型建议
精密压装、对同轴度要求高的工况选三板四柱;大行程、大件、精度要求宽松的工况选两板四柱。
10 平台尺寸
判断
平台尺寸决定模具布置与偏载受力,不能只看吨位。
选型依据
上下平台压装尺寸决定模具布置方式、工件定位基准,以及偏心压装时平台的受力状态。工件偏置在大平台边缘压装时,会对导柱与丝杠产生偏载载荷;长期偏载运行会使导向副磨损不均、精度退化。
选型建议
按模具布置与工件最大外廓尺寸确定平台尺寸,避免长期偏心压装;对偏置压装工况,应评估导柱与丝杠的偏载承受能力。
结语
总体来看,伺服压机选型不只是参数匹配,更是对压装系统性能、工艺适配性与长期稳定性的综合考量。
在工业自动化持续向高精度、高效率方向发展的趋势下,伺服压机正逐步替代传统液压压机和气动压床。通过合理选型与可靠产品配合,既能保证压装精度与节拍,也能实现更优的全生命周期成本。
深耕行业十二年,江森特总部位于江苏太仓,拥有5000平方米生产基地,核心部件自主研发生产,产品覆盖伺服电动缸、多自由度运动平台、精密定位滑台及伺服压机等,同时支持非标定制开发,可围绕具体压装工况提供定制化选型与集成方案。